在硅胶模具中浇注硅胶(Casting Silicone in a Silicone Mold)是一种常见的硅橡胶成型工艺,可用于制作柔性零件、硅胶模型、原型复制品及其他弹性硅胶制品。与将树脂、蜡或石膏浇注到硅胶模具中的常规工艺不同,当浇注材料本身也是硅胶时,必须特别注意材料之间的粘连和固化兼容性。
硅橡胶具有良好的脱模特性,但这并不意味着新浇注的液体硅胶能够自然地从已固化的硅胶模具中分离。当新浇注的液体硅胶与已经固化的硅胶模具接触时,可能发生材料粘连或固化抑制。前者会影响成品脱模,后者则可能导致浇注材料在接触界面无法完全固化。具体情况取决于模具和浇注材料的固化体系及配方兼容性。
因此,在正式浇注之前,应正确选择硅胶脱模剂,确认模具与浇注材料的固化体系兼容,并按照产品要求完成混合、脱泡及固化操作。
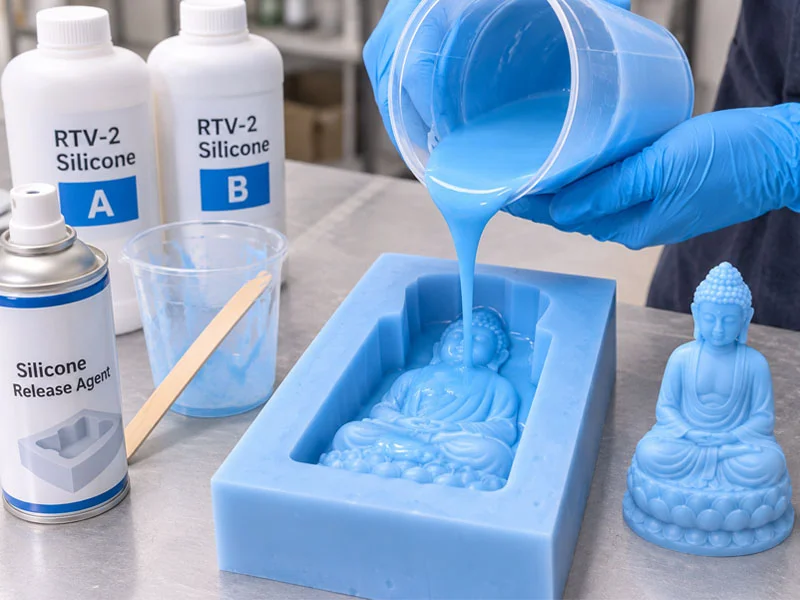 向硅胶模具中浇注液体硅胶
1. 可以在硅胶模具中浇注硅胶吗?
可以。通过使用合适的双组分RTV-2液体硅胶和专用脱模剂,可以在已经固化的硅胶模具中浇注新的硅胶材料,并在固化后取出独立的硅胶制品。
这项工艺常见于以下应用:
- 制作柔性硅胶零件及弹性模型。
- 复制人物模型、雕塑和特殊造型。
- 制作硅胶道具、仿真模型及特效制品。
- 生产柔性原型及小批量硅胶制品。
- 制作需要不同硬度或颜色组合的硅胶零件。
不过,需要特别注意:硅胶模具的天然脱模特性,并不代表它能够自动与新的硅胶材料分离。
例如,环氧树脂和部分聚氨酯树脂通常可以较容易地从硅胶模具中脱出,而新浇注的液体硅胶却可能与已经固化的硅胶模具表面粘连。因此,硅胶对硅胶的浇注通常需要专门的脱模处理。
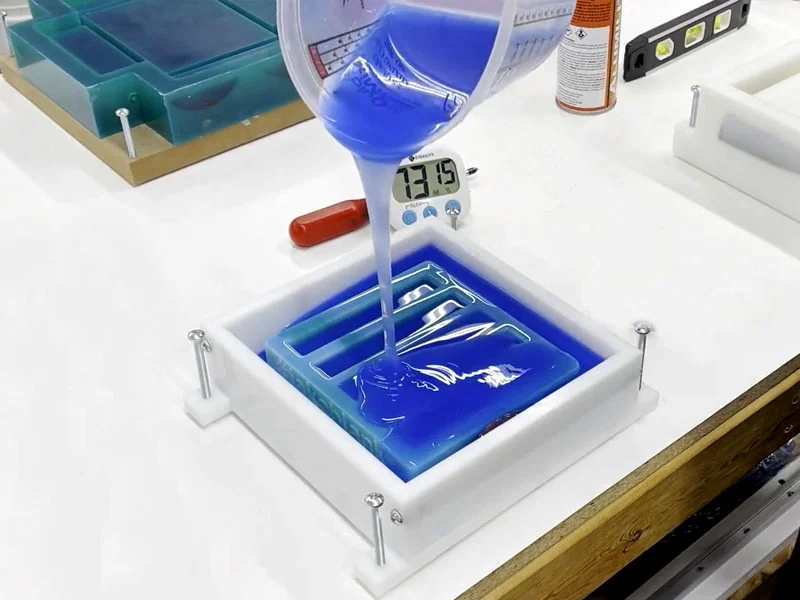 向模具中浇注液体硅胶
2. 为什么硅胶浇注到硅胶模具中容易粘连?
硅橡胶具有良好的柔韧性和表面脱模性能,但其表面并非对所有材料都完全不粘。
当未固化的液体硅胶直接接触已经固化的硅胶表面时,两种材料可能发生粘附,形成难以分离的界面。
常见原因主要包括以下几个方面。
2.1 硅胶材料之间容易发生粘连
液体硅胶在固化前具有一定的流动性,能够充分接触已固化硅胶模具的表面。
由于两者都属于硅橡胶材料,未固化材料可能与固化模具表面发生较强的粘附。如果没有适当的隔离层,固化后的浇注件可能与模具粘在一起。
在某些情况下,两种硅胶甚至难以完整分离,强行脱模还可能造成模具或铸件撕裂。
因此,如果目标是制作可以独立取出的硅胶制品,就应在浇注前使用适合硅胶对硅胶应用的脱模剂。
2.2 脱模剂使用不当
脱模剂的主要作用是在模具与浇注材料之间形成隔离层,减少两种材料直接接触,从而方便后续脱模。
如果出现以下情况,仍然可能发生粘模:
- 没有使用脱模剂。
- 脱模剂不适用于硅胶对硅胶的浇注。
- 模具表面存在未覆盖的区域。
- 脱模剂涂层不均匀或局部过薄。
- 脱模剂使用过量,形成积液或明显表面纹理。
因此,脱模剂不仅需要选择正确,还需要按照产品说明均匀施用。
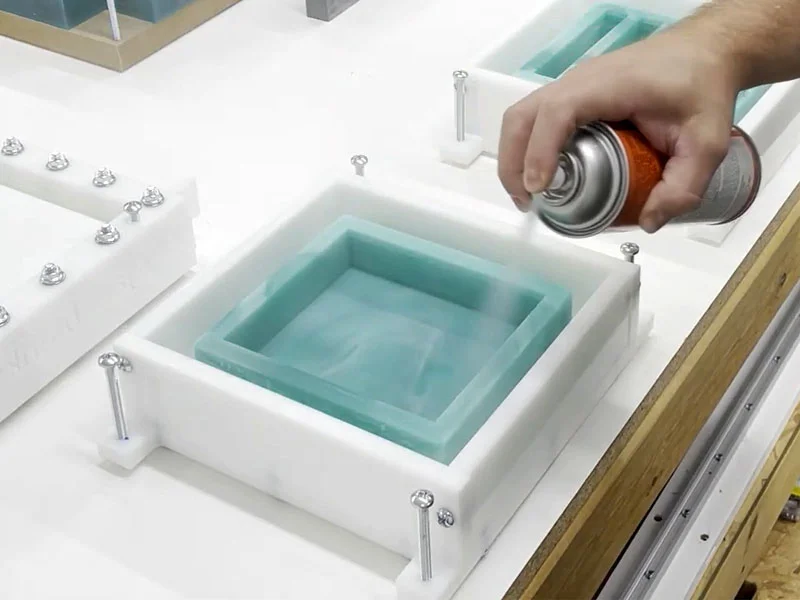 向硅胶模具喷洒脱模剂
2.3 不同硅胶体系之间存在兼容性问题
除了物理粘连,不同硅胶固化体系之间还可能存在化学兼容性问题。
尤其需要注意锡催化型(Tin-Cure)和铂金催化型(Platinum-Cure)硅胶之间的材料组合。
某些缩合型与加成型硅胶在直接接触时可能发生界面固化抑制,导致浇注材料在接触模具的区域无法正常固化,表现为表面发粘或局部未固化。这类问题可能与不同配方之间的不兼容或残留物质有关,具体应根据对应产品的技术资料进行判断。
因此,不能仅凭模具和浇注材料都属于硅橡胶,就认为它们一定兼容。对于不同固化体系的组合,应提前确认兼容性并进行小规模测试。
3. 硅胶模具与浇注硅胶的兼容性
在硅胶模具中浇注新的液体硅胶时,应同时考虑模具自身的固化体系和浇注材料的固化体系。
尤其是采用铂金加成型硅胶时,需要关注模具表面是否存在可能影响催化反应的污染物。
3.1 锡催化硅胶模具与铂金硅胶浇注
这是需要特别谨慎的材料组合。
锡催化硅胶(Tin-Cure Silicone)属于缩合型体系,而铂金硅胶(Platinum-Cure Silicone)属于加成型体系。
部分锡催化硅胶与铂金加成型硅胶直接接触时,可能出现界面固化抑制,导致新浇注的铂金硅胶无法正常固化。具体风险与材料配方及接触界面的兼容性有关,不应简单归因于某一种锡化合物残留。
可能出现以下现象:
- 接触模具的表面持续发粘。
- 部分区域无法完全固化。
- 脱模后出现局部柔软或未固化区域。
- 成品表面质量及机械性能不符合预期。
因此,不建议未经兼容性验证,就直接将铂金加成型硅胶浇注到锡催化硅胶模具中。
如果项目必须使用这种组合,应先向材料供应商确认兼容性,并进行小规模固化测试。普通脱模剂不能被视为解决固化抑制问题的可靠保证。
3.2 铂金硅胶模具与铂金硅胶浇注
使用铂金硅胶模具浇注新的铂金硅胶,在材料体系上通常更容易进行匹配。
但是,两种材料仍然可能发生粘连。
因此,即使模具和浇注材料都属于加成型硅胶,也不能省略脱模处理。
应选择适合对应铂金硅胶配方的硅胶专用脱模剂,并确认不会影响新浇注材料的正常固化。
3.3 铂金硅胶模具与锡催化硅胶浇注
使用铂金加成型硅胶模具浇注锡催化缩合型硅胶,同样需要注意界面固化兼容性。部分缩合型硅胶与加成型硅胶直接接触时,可能发生固化抑制。因此,不能认为只有铂金硅胶浇注到锡催化硅胶模具中才存在风险。正式生产前,应进行材料兼容性测试。
3.4 不同硅胶组合的注意事项
| 硅胶模具类型 | 浇注硅胶类型 | 主要注意事项 |
|---|---|---|
| 锡催化缩合型 | 锡催化缩合型 | 使用合适的脱模剂,验证产品兼容性 |
| 铂金加成型 | 铂金加成型 | 使用硅胶对硅胶专用脱模剂 |
| 锡催化缩合型 | 铂金加成型 | 存在界面固化抑制风险,应特别谨慎 |
| 铂金加成型 | 锡催化缩合型 | 同样存在界面固化抑制风险,需提前测试 |
需要注意,表格反映的是一般选型原则,并不代表所有品牌和配方都可以直接按此组合使用。具体应以模具和浇注材料制造商提供的技术资料及兼容性测试结果为准。
4. 如何选择合适的硅胶脱模剂?
在硅胶模具中浇注硅胶时,脱模剂是影响最终成品质量的重要因素。
普通树脂浇注使用的脱模剂,不一定适用于硅胶对硅胶的浇注。建议选择明确适用于硅橡胶与硅橡胶之间脱模的专用产品。
4.1 选择专用硅胶脱模剂
选购时应重点确认:
- 是否明确适用于液体硅胶浇注到已固化硅胶模具。
- 是否兼容锡催化或铂金催化硅胶体系。
- 是否会影响新浇注硅胶的固化。
- 是否容易形成均匀、薄的隔离层。
- 是否会影响成品表面的细节和外观。
- 脱模剂残留是否会影响后续清洁、粘接或涂装。
不同制造商的脱模剂配方和适用范围存在差异。部分专用脱模剂的说明会明确限制硅油含量;也有专门配制的产品明确标注可用于已固化硅胶模具中浇注液体硅胶。因此,不能仅凭脱模剂是否含有硅油判断其适用性,应以具体产品的技术资料和实际测试结果为准。
4.2 均匀涂布脱模剂
脱模剂应尽可能覆盖所有与新浇注硅胶接触的模具表面,特别是复杂曲面、深槽、倒扣及狭窄结构。
一般操作原则包括:
- 根据产品说明,在模具表面喷涂或涂布一层薄而均匀的脱模剂。
- 必要时使用干净、柔软的刷子帮助材料覆盖复杂区域。
- 检查是否存在遗漏、积液或明显涂层堆积。
- 根据脱模剂说明确认是否需要等待溶剂挥发或涂层干燥。
- 在完成表面处理后再进行硅胶浇注。
不要认为脱模剂涂得越厚,脱模效果就越好。过厚的涂层可能影响模具表面的细节复制,并在成品上留下不必要的纹理。
4.3 为什么建议先做小规模测试?
即使脱模剂明确标注适用于硅胶模具,也不能保证它与所有硅胶配方完全兼容。
建议先使用少量浇注材料,在非关键模具区域或测试模具上验证:
- 脱模剂能否形成有效隔离层。
- 新浇注硅胶是否能够完全固化。
- 固化后能否顺利脱模。
- 成品表面是否出现油污、纹理或其他缺陷。
只有确认材料组合和脱模工艺符合要求后,再进行正式生产。
5. 在硅胶模具中浇注硅胶的完整操作流程
正确的操作步骤不仅可以减少粘模,还能改善成品的表面质量和尺寸一致性。
5.1 检查并清洁硅胶模具
浇注之前,先检查模具是否已经完全固化,以及表面是否存在灰尘、残留硅胶、油污或之前使用脱模剂留下的堆积物。
需要特别检查:
- 模具表面是否完整。
- 分型面是否平整。
- 浇口和排气结构是否通畅。
- 模具内部是否残留之前的浇注材料。
- 模具是否存在破损或局部变形。
如果模具尚未达到规定的固化状态,不建议立即进行下一次浇注。
清洁时应选择与模具材质兼容的方法,避免使用未经验证的溶剂,以免影响硅胶表面或残留不兼容物质。
5.2 涂布硅胶专用脱模剂
确认模具干净、干燥后,根据脱模剂说明进行喷涂或刷涂。
特别注意模具的深槽、倒扣及容易被忽略的角落,确保整个接触区域得到适当覆盖。
如果是双片模具,应检查两侧模具的接触区域,并根据实际结构处理分型面。
5.3 准确称量并混合A、B组分
对于双组分RTV-2液体硅胶,应按照制造商规定的重量比或体积比准确计量A、B组分。
混合过程中应注意:
- 使用精确的电子秤或合适的计量设备。
- 根据产品要求预先搅拌各组分。
- 充分混合,避免容器底部及侧壁残留未混合材料。
- 不要随意改变A、B组分的配比。
- 控制混合时间,避免超过产品规定的操作时间。
不同RTV-2产品的混合比例可能为1:1、10:1或其他比例,不能仅凭两种产品的组分形式相同就混用。
5.4 根据需要进行真空脱泡
混合过程中,空气容易进入液体硅胶内部,特别是使用高粘度硅胶时,气泡可能难以自然排出。
如果产品及工艺要求使用真空脱泡设备,应根据材料粘度、容器容量和操作时间选择合适的脱泡条件。
脱泡时应预留足够的容器空间,防止硅胶膨胀溢出。
对于操作时间较短的产品,还需要合理安排计量、混合、脱泡和浇注顺序,避免材料在浇注前已经开始明显增稠。
5.5 缓慢浇注液体硅胶
浇注时,应根据模具结构选择合适的浇注位置和方式。
建议:
- 尽可能从模具较低的位置或预设浇口进行浇注。
- 采用连续、缓慢的浇注方式。
- 避免突然大量倒入造成空气包裹。
- 对复杂结构预留合理的排气通道。
- 检查硅胶是否充分填充深槽、细节和倒扣区域。
对于封闭式或双片式硅胶模具,还应确保分型面贴合良好,并使用适当的夹具或支撑结构,减少浇注过程中漏胶或模具变形。
5.6 按照产品要求完成固化和脱模
浇注完成后,应在推荐的温度和时间条件下等待硅胶固化。
RTV-2硅胶的固化速度取决于具体配方、环境温度、混合比例及产品规定的操作条件。
不要仅凭表面失去粘性或初步成型就判断材料已经达到最终性能。
达到规定的脱模时间后,应小心分离模具,尽量避免直接拉扯成品的薄壁、尖角和细小结构。
如果出现明显粘连,应停止强行脱模,检查脱模剂覆盖情况及材料兼容性,避免进一步损坏模具。
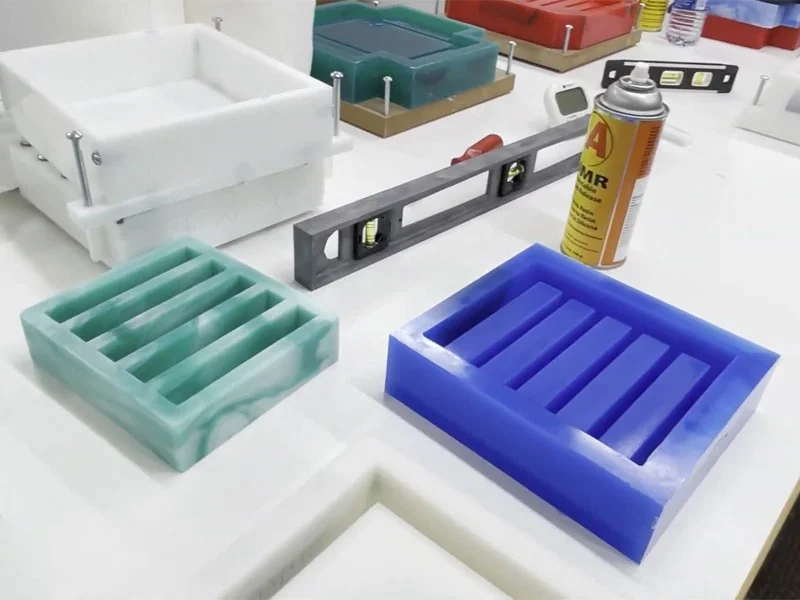 脱模后的硅胶制品
6. 如何选择适合硅胶模具浇注的RTV-2液体硅胶?
选择浇注材料时,不能只考虑它能否从模具中脱出,还应根据最终硅胶制品的实际用途选择性能。
6.1 根据成品需求选择硬度
Shore A硬度是RTV-2硅胶的重要性能指标,会影响成品的软硬程度、柔韧性及形状保持能力。
一般而言:
- 低硬度硅胶:柔软度和变形能力较好,适合需要柔性触感或较大变形量的制品。
- 中等硬度硅胶:在柔韧性和支撑性之间取得一定平衡,适合多种通用硅胶零件。
- 较高硬度硅胶:通常具有较好的支撑性和形状保持能力,适合对结构稳定性要求较高的制品。
需要注意,最终制品的硬度取决于浇注硅胶本身,而不是原有模具的硬度。
6.2 根据粘度和流动性选择材料
液体硅胶的粘度会影响浇注效率及复杂型腔的填充能力。
如果模具具有较多细小凹槽、深孔或复杂曲面,建议考虑具有适当流动性的产品,以便材料充分进入各个区域。
对于较高粘度的硅胶,应评估真空脱泡能力及浇注设备是否满足工艺要求。
6.3 根据抗撕裂强度和伸长率选择材料
如果最终硅胶制品需要反复拉伸、弯曲或承受机械载荷,应重点比较:
- Tear Strength(抗撕裂强度)。
- Tensile Strength(拉伸强度)。
- Elongation at Break(断裂伸长率)。
不同应用对机械性能的要求不同。例如,柔性仿真模型和具有一定结构支撑要求的工业零件,所需的硅胶性能并不相同。
6.4 根据固化类型选择材料
RTV-2主要包括缩合型和加成型两类体系。
选择时应确认浇注材料与现有硅胶模具的兼容性,尤其要注意锡催化缩合型与铂金加成型硅胶之间的交叉固化抑制风险。无论是锡催化型模具配铂金加成型浇注材料,还是铂金加成型模具配锡催化型浇注材料,都不应默认能够正常固化。应优先确认制造商的兼容性说明,并进行小规模测试。
7. 常见问题及解决方法
在硅胶模具中浇注硅胶时,常见问题主要包括粘模、固化不完全、气泡及成品表面缺陷。
| 常见问题 | 可能原因 | 处理建议 |
|---|---|---|
| 硅胶与模具粘在一起 | 未使用脱模剂或覆盖不均匀 | 使用专用硅胶脱模剂并检查覆盖情况。 |
| 成品与模具无法分离 | 脱模剂失效、覆盖不均匀或两种硅胶发生粘接 | 检查脱模剂适用性、涂布情况及材料兼容性。 |
| 成品表面发粘 | 固化抑制、混合比例错误或混合不充分 | 检查固化体系、污染源和配比。 |
| 局部无法固化 | 模具与浇注硅胶不兼容 | 检查锡催化与铂金催化体系的兼容性。 |
| 成品内部存在气泡 | 混合、脱泡或浇注工艺不合理 | 优化真空脱泡和浇注方式。 |
| 成品表面出现纹理或缺陷 | 脱模剂涂布过厚或表面不均匀 | 控制脱模剂用量并改善涂布均匀性。 |
| 脱模时模具撕裂 | 脱模操作不当、倒扣结构复杂或抗撕裂强度不足 | 调整脱模方式并优化模具材料。 |
7.1 为什么硅胶脱模剂不能解决所有固化问题?
脱模剂主要用于减少模具与浇注材料之间的粘连,并不能保证两种不同固化体系一定能够兼容。
例如,如果铂金加成型硅胶接触到可能抑制铂金催化反应的物质,即使表面涂有脱模剂,也不能直接保证浇注材料能够正常固化。
因此,脱模处理和材料兼容性检查是两个不同的步骤,不能相互替代。
8. 常见问题(FAQ)
- Q1:可以直接将液体硅胶浇注到已经固化的硅胶模具中吗?
- 可以,但需要特别注意硅胶之间的粘连问题。通常应使用适合硅胶对硅胶应用的专用脱模剂,并确认模具与浇注材料的固化体系兼容。
- Q2:在硅胶模具中浇注硅胶需要脱模剂吗?
- 通常需要。硅胶与硅胶之间可能发生粘连或融合,因此建议在浇注前使用经过验证的硅胶专用脱模剂,并均匀覆盖所有接触区域。
- Q3:锡催化硅胶与铂金硅胶可以相互浇注吗?
- 需要特别谨慎。锡催化缩合型与铂金加成型硅胶直接接触时,可能出现界面固化抑制,不论哪一种材料作为模具,都不能默认另一种硅胶能够正常固化。正式生产前,应确认双方产品的兼容性,并进行小规模固化测试。专用脱模剂可以帮助防止材料粘连,但不能保证消除固化抑制。
- Q4:铂金硅胶模具可以浇注新的铂金硅胶吗?
- 通常可以,但仍需使用适合硅胶对硅胶应用的脱模剂,防止两种硅胶发生粘连,并提前确认具体配方之间的兼容性。
- Q5:可以在硅胶模具中浇注不同硬度的硅胶吗?
- 可以。浇注材料的硬度由所使用的硅胶配方决定,与模具本身的硬度并不需要完全相同。不过,应同时考虑材料兼容性、最终制品结构和脱模方式。
- Q6:硅胶模具可以反复浇注硅胶吗?
- 通常可以,但模具使用寿命取决于硅胶材料的抗撕裂强度、模具结构、浇注材料及脱模操作。每次生产后应检查模具表面、清洁残留物,并按照工艺要求重新使用脱模剂。
- Q7:硅胶模具中浇注硅胶为什么会出现局部不固化?
- 可能与固化抑制、A、B组分混合比例错误或混合不充分有关。尤其是铂金加成型硅胶,应注意模具表面的锡化合物、硫化合物及其他可能影响催化反应的污染物。
- Q8:硅胶模具浇注树脂和浇注硅胶有什么区别?
- 树脂与硅胶的材料性质和脱模要求不同。环氧树脂、部分聚氨酯树脂等材料通常可以利用硅胶模具的天然脱模特性完成浇注,但具体仍取决于树脂类型。硅胶浇注到硅胶模具中则更容易发生材料粘连,通常需要专用的硅胶脱模剂。
9. 总结
在硅胶模具中浇注硅胶是一种实用的弹性制品生产工艺,适用于柔性零件、硅胶模型、原型复制及其他硅橡胶制品的制作。
与普通树脂浇注不同,硅胶对硅胶的浇注需要特别关注材料粘连、脱模剂选择和固化体系兼容性。
为了获得稳定的成品质量,应在生产前确认模具和浇注材料是否兼容,选择适合的硅胶专用脱模剂,并严格控制A、B组分比例、混合、脱泡及固化条件。
正确处理这些环节,不仅能够减少粘模和固化失败,还能改善成品表面质量,延长硅胶模具的使用寿命。


我们重视您的评论,但请不要发布无意义或不相关的内容。请在评论前阅读我们的评论政策。