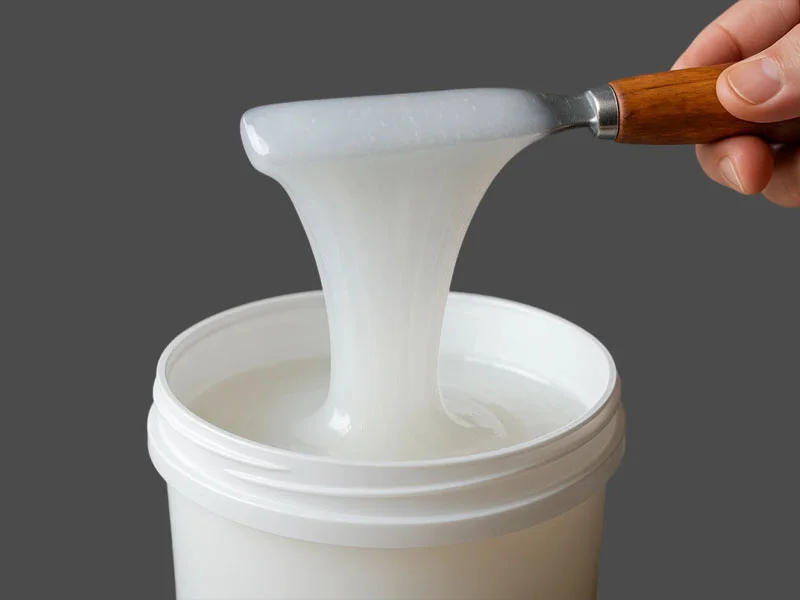
手板硅胶(Vacuum Casting Silicone)是一种专门用于快速原型制作和小批量复模的双组分液体硅橡胶,通常采用 RTV-2 室温硫化体系,包括缩合型和加成型两种类型。
与普通模具硅胶相比,手板硅胶更加注重模具的尺寸稳定性、硬度、机械强度和细节复制能力。固化后形成的硅胶模具能够配合真空铸造设备,使用聚氨酯(PU)树脂等材料制作具有复杂结构和精细表面效果的原型零件。
真空铸造工艺广泛应用于汽车零部件、消费电子产品外壳、医疗设备外壳及其他工业产品的快速原型开发。通过硅胶模具,可以在不直接投入金属硬模具的情况下,进行小批量产品复制和外观、结构验证。
本文将介绍手板硅胶的主要特点、模具制作优势、常见应用场景,以及材料选择和实际操作过程中需要注意的事项。
 手板硅胶
1. 什么是手板硅胶?
手板硅胶是一种用于制作真空复模模具的双组分室温硫化硅橡胶(RTV-2)。它主要服务于快速原型制造(Rapid Prototyping)和小批量生产,常用于制作能够浇注聚氨酯树脂及其他兼容材料的弹性模具。
其基本制作过程是:将液态硅胶浇注在母模周围,经过真空脱泡和固化后,沿预定分型线切开硅胶模具,取出母模,形成具有对应产品型腔的模具。之后,将模具重新组合并放入真空铸造设备中,浇注配套的树脂材料,最终获得复制零件。
需要区分的是,手板硅胶、真空脱泡和真空铸造工艺并不是同一个概念:
- 手板硅胶:用于制作弹性复模模具的硅橡胶材料。
- 真空脱泡:利用真空设备去除液态硅胶混合物中的空气,减少模具内部气泡。
- 真空铸造:将树脂材料浇注到硅胶模具中,并利用真空环境辅助完成浇注和成型的工艺。
目前,手板硅胶主要包括锡固化和铂金固化两种体系。不同体系和型号在硬度、混合比例、黏度、操作时间、固化时间和机械性能方面可能存在差异,应根据具体应用选择。
2. 主要优势
2.1 较高硬度,保持模具尺寸稳定
尺寸稳定性是手板硅胶模具的重要性能之一。
在真空复模过程中,硅胶模具需要经过合模、固定、真空浇注和反复脱模等操作。如果材料硬度不足或模具结构缺乏支撑,型腔可能产生变形,影响最终复制零件的尺寸和几何精度。
手板硅胶通常采用中高硬度配方,使固化后的模具具有较好的形状保持能力。
以明辉联手板硅胶系列为例,相关产品覆盖约 35–50 Shore A 的硬度范围,能够满足不同模具结构和原型复制项目的需求。
较高硬度有助于减少模具在操作和浇注过程中的形变,尤其适用于较大尺寸、结构相对复杂或对尺寸精度有较高要求的原型模具。
不过,硬度并不是越高越好。对于具有深倒扣、复杂曲面或狭窄脱模结构的模具,还需要兼顾材料的柔韧性和撕裂强度。
2.2 较高机械强度,适合重复浇注
真空铸造通常用于制作多个相同或相近的原型零件,因此模具需要承受多次合模、浇注和脱模操作。
如果硅胶的机械强度不足,模具在反复使用过程中可能出现边缘撕裂、局部破损或型腔变形,影响后续复制效果。
手板硅胶通常采用较高强度配方,能够提高模具对机械应力的承受能力,减少正常操作过程中出现的损伤。
其中,撕裂强度是评价硅胶模具耐用性的重要指标之一。对于分型线、浇注口、薄壁区域和复杂倒扣部位,应特别关注材料的撕裂强度。
需要注意,模具的实际使用寿命还受到树脂材料、浇注温度、模具结构、脱模方式及维护情况等因素影响,不能仅根据硅胶硬度或单一物理性能判断。
2.3 良好的细节复制能力
快速原型零件通常需要还原母模的表面纹理、边缘轮廓、孔位和复杂几何结构,因此硅胶模具的细节复制能力十分重要。
手板硅胶具有较好的细节复制性能,能够在正确的模具制作工艺下,将母模表面的纹理、凹凸结构和细小轮廓转移到模具型腔中。
对于汽车内饰件、电子产品外壳、装饰部件及其他工业原型,良好的细节复制能力有助于提高复制件的表面质量和外观一致性。
最终复制效果不仅取决于硅胶材料本身,还与母模表面质量、硅胶黏度、混合均匀程度、真空脱泡效果和模具制作方式有关。
2.4 良好的耐热性能,适应树脂固化过程
真空铸造过程中,常用的 PU 树脂在混合和固化时可能释放反应热。模具需要承受树脂固化过程中产生的热量,以及具体工艺设定的温度条件。
手板硅胶通常具有适合相应复模工艺的耐热性能,能够在规定的使用条件下维持模具结构和性能,减少因树脂固化放热导致的模具性能变化。
对于需要加热固化的树脂体系,还应根据树脂的固化温度、放热特性和实际工艺条件选择合适的硅胶型号。
需要注意,不同硅胶产品的耐热能力存在差异,不能仅凭产品属于手板硅胶就认定其适用于所有高温树脂或加热工艺。实际使用应参考产品技术数据表,并提前进行工艺测试。
2.5 良好的脱模性能,方便复杂零件复制
真空铸造模具经常用于复制具有孔位、凹槽、曲面和一定倒扣结构的零件。固化后的硅胶需要具备适当的弹性和脱模性能,以便从型腔中取出复制件。
硅胶材料具有一定的柔韧性,能够在脱模过程中产生适当形变,配合合理的分型线设计,可以降低复杂结构的脱模难度。
此外,手板硅胶具有较好的脱模表现,有助于减少复制件与模具型腔之间的粘连,使重复生产过程更加顺畅。
对于深倒扣、薄壁结构或几何形状复杂的零件,仍需要结合模具结构设计,合理设置分型面、辅助切口和脱模方向。必要时可以使用适配树脂体系的脱模剂。
2.6 透明或半透明选项,方便模具切割
部分手板硅胶提供透明或半透明配方,能够在模具制作过程中提供更好的可视性。
真空铸造模具通常需要在硅胶固化后,根据母模结构切割分型线,以便取出母模并形成完整型腔。对于具有复杂外形、深凹槽或多处倒扣的母模,材料的透明度有助于操作者观察内部结构和切割位置。
半透明硅胶还可以帮助辨别模具内部的母模轮廓,降低切割过程中误伤关键结构的风险。
不过,透明度并不能替代合理的分型设计和专业切模操作。对于结构特别复杂的母模,仍应提前规划切割路径,避免影响模具的重复合模精度。
2.7 锡固化与铂金固化体系可选
不同真空铸造项目对材料性能、操作时间、固化方式和成本等方面可能有不同要求。
目前,手板硅胶既有锡固化体系,也有铂金固化体系,可以根据实际项目选择合适的产品。
- 缩合型硅胶:通常具有较成熟的模具制作应用,适用于多种工业母模和复模项目。不同产品在硬度、强度、配比和固化时间方面有所区别。
- 加成型硅胶:可提供不同硬度和透明度的产品选择,部分型号具有较高的撕裂强度,适合对模具性能和复制效果有特定要求的项目。
需要注意,两种固化体系在配方、混合比例、固化反应和材料兼容性方面存在差异。不能直接将不同体系的 A、B 组分混合使用,也不能将某个型号的操作参数套用到其他产品上。
3. 应用场景
手板硅胶主要应用于快速原型制造、小批量复模和工业产品开发,尤其适合需要较高表面质量、结构细节和材料性能验证的项目。
3.1 汽车零部件原型
汽车零部件是快速原型制造中的常见应用领域。
在汽车设计和开发过程中,部分内饰件、外观件及功能部件需要先制作原型,用于检查结构、外观和装配效果。
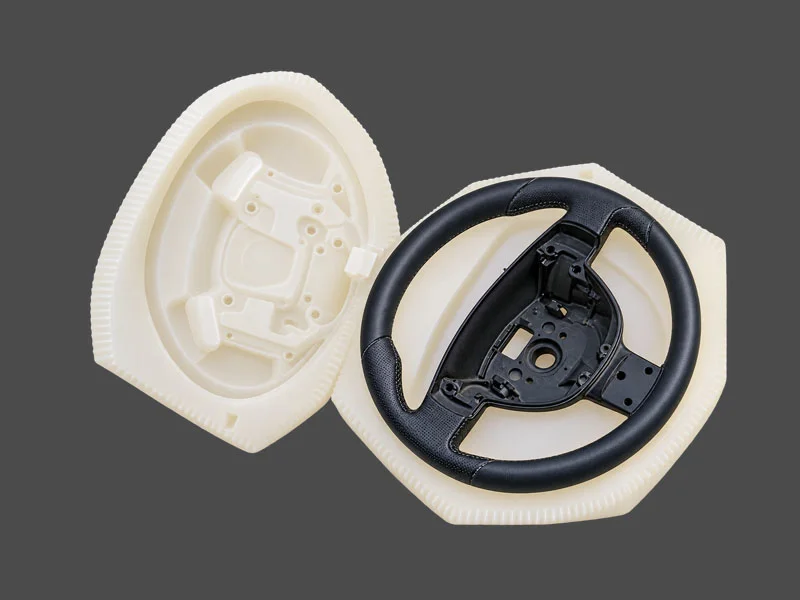
手板硅胶可以用于制作相关零件的复模模具,再通过浇注具有不同性能的 PU 树脂,复制仪表板部件、汽车格栅、内饰装饰件和其他原型零件。
根据树脂型号的不同,复制件可以具有接近 ABS、PC 或其他工程塑料的外观和部分性能特征。
 汽车方向盘硅胶模具
3.2 消费电子产品外壳
消费电子产品通常具有复杂的外壳轮廓、按键结构、接口孔位和表面纹理。
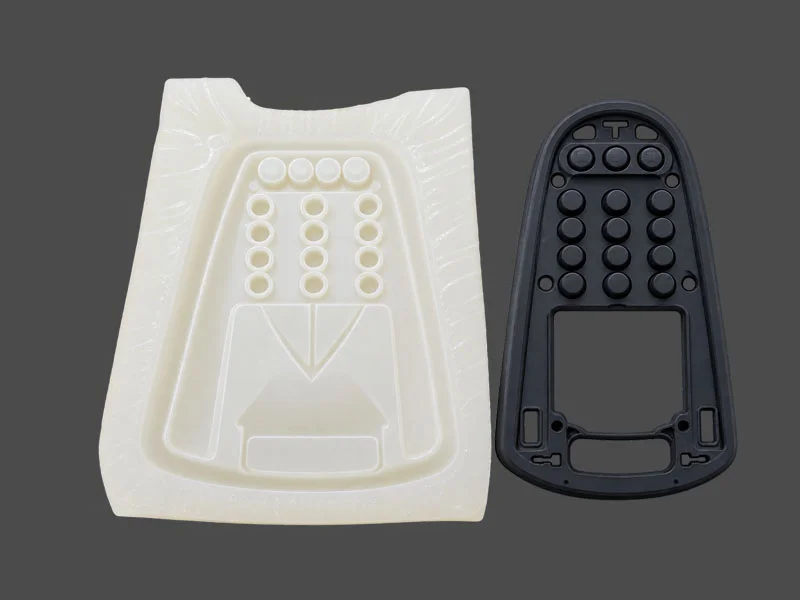
在产品开发阶段,可以利用手板硅胶制作电子产品外壳模具,再使用兼容的 PU 树脂进行小批量复制。
常见应用包括:
- 电子设备外壳和保护壳;
- 控制面板及操作界面部件;
- 家用电器外壳;
- 电子产品结构验证模型;
- 具有精细纹理的装饰部件。
这种方式适合产品设计验证、外观评估及小批量样件制作。
 电子产品外壳硅胶模具
3.3 医疗设备外壳与结构原型
医疗设备在开发过程中,经常需要制作外壳、结构件及展示样件,用于尺寸检查、装配验证和外观评估。
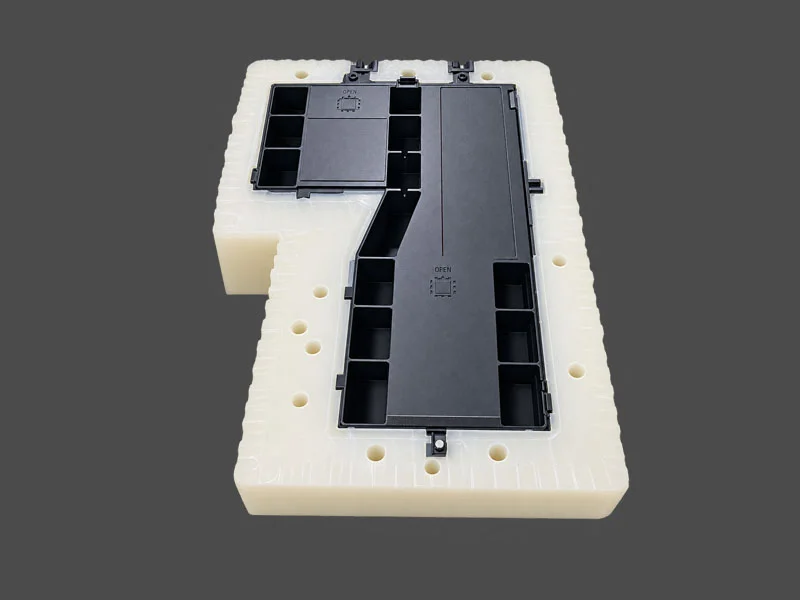
手板硅胶可以用于复制具有复杂轮廓和细节结构的医疗设备外壳、设备面板及其他非植入式原型部件。
需要注意,使用真空铸造工艺制作的原型零件,并不自动具备医疗器械使用资格。最终产品是否适合临床或人体接触用途,需要根据材料、结构和实际使用条件进行相应评估。
 医疗设备外壳硅胶模具
3.4 快速原型与小批量产品复制
真空铸造是一种常见的快速原型和小批量生产方式。
当产品尚处于设计验证阶段,或者需求数量不足以采用金属注塑模具生产时,可以先通过 3D 打印或其他加工方式制作母模,再使用手板硅胶制作弹性复模模具。
这种工艺能够复制具有复杂几何结构的零件,并根据不同 PU 树脂配方获得不同硬度、柔韧性、透明度或其他性能的样件。
因此,真空铸造常用于产品外观确认、装配测试、功能原型和市场验证等场景。
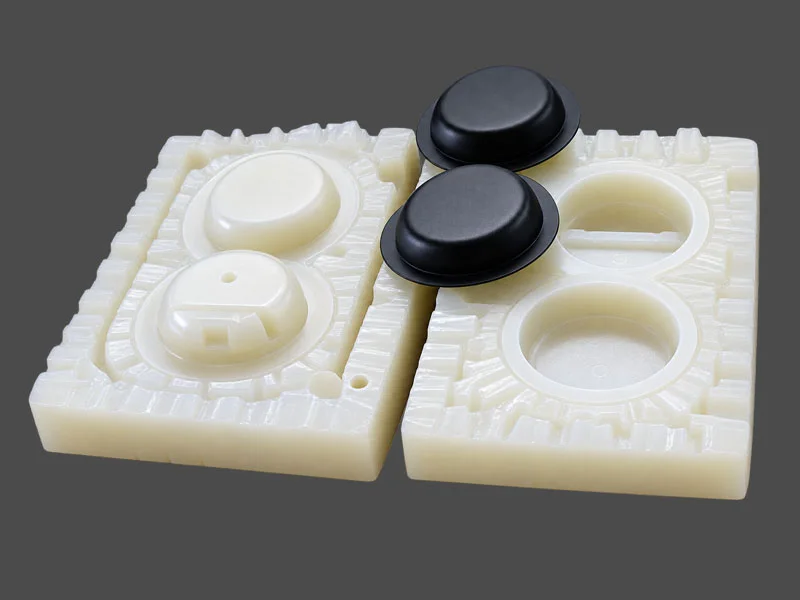 真空复模硅胶模具
3.5 展示模型与工业设计样件
对于需要展示产品外观、结构和表面效果的项目,手板硅胶也可以用于制作展示模型及工业设计样件。
例如机器人外壳、科学仪器部件、产品设计模型和其他工业展示零件,都可以利用硅胶模具进行小批量复制。
通过选择不同性能的浇注树脂,还可以获得具有一定刚性、弹性、透明效果或其他目标性能的复制件。
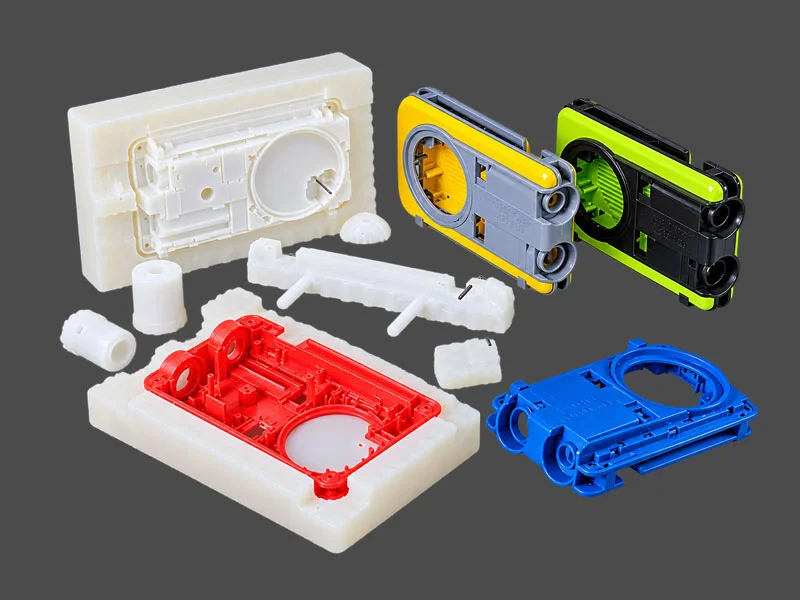 工业设计原型硅胶模具
4. 如何选择
不同真空铸造项目对模具性能有不同要求。选择产品时,不能只关注硅胶硬度,还需要综合考虑撕裂强度、尺寸稳定性、黏度、透明度、耐热性能和树脂兼容性。
4.1 根据模具结构选择硬度
硬度会影响硅胶模具的支撑能力、形变程度和脱模表现。
对于真空铸造模具,通常需要一定的硬度来保持型腔尺寸和几何形状。
选择时可以参考以下方向:
- 中等硬度硅胶:适合常规结构的原型复模,在形状保持能力和脱模柔韧性之间取得平衡。
- 较高硬度硅胶:适合对尺寸稳定性和模具支撑能力要求较高的项目。
- 复杂倒扣结构:需要同时考虑材料的延伸性能和撕裂强度,不能仅选择硬度最高的型号。
以明辉联现有手板硅胶系列为例,部分产品硬度覆盖约 35–50 Shore A。具体型号应根据母模结构、复制件尺寸和脱模方式进行选择。
4.2 关注撕裂强度与机械性能
撕裂强度是评价硅胶模具耐用性的重要指标。
真空铸造模具在切割、合模和重复脱模过程中,分型线、浇注口和薄弱区域可能承受较大的机械应力。
如果撕裂强度不足,模具容易在反复使用过程中出现局部损坏,影响模具寿命和复制件质量。
因此,对于结构复杂、薄壁区域较多或需要多次浇注的项目,应重点比较不同型号的撕裂强度和其他机械性能。
4.3 根据母模细节选择合适黏度
硅胶黏度会影响材料的流动、浇注和排气性能。
对于具有细小纹理、狭窄结构或复杂轮廓的母模,适当的流动性有助于硅胶充分接触母模表面,减少局部细节缺失。
不过,黏度过高可能增加混合和浇注难度,也会影响气泡的自然排出。
选择时应结合母模尺寸、结构复杂程度和真空脱泡设备的工作能力,选择合适黏度的产品。
4.4 根据工艺要求选择透明或半透明硅胶
如果母模结构复杂,且固化后需要通过切割方式打开模具,可以优先考虑透明或半透明硅胶。
这类材料有助于观察母模内部轮廓和切割位置,方便操作者规划分型线,减少切割误差。
如果项目对可视性没有特殊要求,则可以根据硬度、强度、成本和其他性能选择合适的颜色或透明度等级。
4.5 确认耐热性能与树脂兼容性
真空铸造常使用 PU 树脂,不同树脂在混合比例、黏度、放热程度和固化温度方面可能存在较大差异。
因此,选择硅胶时应确认其是否适合目标树脂材料,以及能否承受实际浇注和固化过程中的温度条件。
例如,部分树脂在固化过程中会产生较明显的放热反应,而某些工艺还需要对模具或树脂进行预热。应根据树脂供应商和硅胶供应商提供的技术资料确认适用条件。
不能仅凭“耐热硅胶”或“手板硅胶”的产品名称判断其适用范围。
4.6 选择合适的操作时间与固化时间
硅胶操作时间会影响混合、浇注和真空脱泡的安排,而固化时间则关系到模具制作周期。
对于较大型母模或结构复杂的项目,通常需要预留充足的混合和浇注时间,避免材料在完成操作前开始明显增稠。
此外,环境温度会影响硅胶固化速度。实际施工时,应按照具体型号的技术数据表控制混合比例、操作时间和固化条件。
5. 注意事项
真空铸造模具的最终质量不仅取决于硅胶材料,还与母模质量、模具设计、真空脱泡和实际浇注工艺有关。
5.1 确保母模表面质量
手板硅胶能够复制母模表面的细节,因此母模的表面状态会直接影响最终复制件的外观。
如果母模存在划痕、凹坑、灰尘或表面缺陷,这些问题通常也会复制到硅胶模具及最终零件上。
在制作模具之前,应检查母模表面,清除灰尘和残留物,并根据最终产品要求进行打磨、抛光或表面处理。
对于 3D 打印母模,还需要考虑打印层纹、支撑痕迹和材料表面状态对复制效果的影响。
5.2 做好真空脱泡处理
液态硅胶在混合和浇注过程中容易混入空气。如果气泡残留在模具型腔表面或内部,可能造成复制件表面出现气孔、凹点或其他缺陷。
因此,真空脱泡是手板硅胶模具制作中的重要工序。
通常需要按照产品技术资料,将 A、B 组分分别计量并充分混合,再利用真空设备对混合后的硅胶进行脱泡处理,尽可能减少气泡残留。
对于结构复杂或表面细节要求较高的母模,还应结合浇注方式和母模摆放位置,减少空气滞留。
需要注意,真空脱泡的时间和真空度应根据硅胶黏度、操作时间和设备能力确定,不能简单套用固定参数。
5.3 严格按照比例混合 A、B 组分
手板硅胶通常由 A、B 两个组分组成,不同产品的混合比例可能有所不同。
例如,明辉联现有产品系列中,部分锡固化型号采用 A:B = 100:3 的混合比例,部分铂金固化型号采用 1:1 或其他配比。
因此,不能将不同型号的配比混用,也不能仅凭产品属于锡固化或铂金固化体系推断其混合比例。
混合时应使用干净的计量工具和容器,确保计量准确,并充分搅拌容器底部和侧壁,使两个组分均匀混合。
5.4 确保固化充分后再切割模具
硅胶模具需要达到规定的固化状态后,才能进行后续切割和脱模操作。
如果硅胶尚未充分固化就提前切割,可能导致模具边缘变形、切割面不平整或内部结构受损。
不同产品的固化时间会受到配方、混合比例和环境温度影响,应按照技术数据表规定的时间和条件进行操作。
5.5 合理设计分型线和浇注系统
真空铸造模具通常需要根据母模结构设计分型线,并设置合适的浇注口、排气通道和必要的辅助结构。
合理的分型设计有助于母模取出和后续复制件脱模,也能够减少合模错位、飞边和局部缺料等问题。
对于复杂零件,应提前评估倒扣结构和脱模方向,必要时采用多分型面或辅助切割方式。
浇注口和排气通道的位置也会影响树脂流动和空气排出,应结合零件结构进行设计。
5.6 确认硅胶与目标树脂的兼容性
手板硅胶主要用于配合 PU 树脂制作快速原型,但不同树脂配方可能在化学组成、固化温度和反应特性方面存在差异。
明辉联现有产品系列适用于多种 PU 树脂类型,包括模拟 ABS、POM、PC、PMMA、TPE 及玻纤增强尼龙等性能的树脂材料。
不过,具体兼容性仍需要结合树脂型号和实际工艺进行确认。对于新树脂或特殊配方,建议先进行小批量试浇注,检查固化情况、脱模表现及模具表面变化,再投入正式生产。
5.7 注意固化体系的材料兼容性
锡固化和铂金固化硅胶具有不同的固化反应机制,对施工环境和污染物的敏感程度也不同。
尤其是铂金固化硅胶,应避免接触含硫物质、锡化合物和某些胺类物质,以免发生固化抑制,导致局部固化不完全或表面发黏。
锡固化硅胶则应注意配套固化组分的储存和密封,避免因长期接触空气或受潮影响催化剂性能。
因此,使用前应确认硅胶体系,保持工具和母模清洁,并严格遵循对应产品的操作说明。
5.8 合理维护和储存硅胶模具
手板硅胶模具在重复使用过程中,需要注意清洁、脱模和储存。
每次浇注完成后,应及时清除模具内部残留的树脂和杂质,检查分型面、浇注口和型腔是否存在破损。
模具不使用时,应避免长期受到挤压、过度拉伸、阳光直射或不适当的温度影响,并按照材料供应商的建议储存。
合理的维护能够减少模具过早损坏,有助于保持后续复制件的质量。
6. 常见问题(FAQ)
- Q1:手板硅胶和普通模具硅胶有什么区别?
-
手板硅胶属于针对快速原型和小批量复模设计的特种 RTV-2 硅橡胶,更注重硬度、机械强度、尺寸稳定性、细节复制和脱模表现。
普通模具硅胶则根据不同应用提供多种硬度和性能,并不一定适合真空铸造工艺。
选择时应根据模具结构、目标树脂和实际工艺要求确定,而不是简单认为所有模具硅胶都可以直接替代手板硅胶。
- Q2:手板硅胶通常采用什么硬度?
-
手板硅胶通常采用中高硬度配方,以帮助模具保持尺寸和结构稳定。
以明辉联现有产品系列为例,相关型号覆盖约 35–50 Shore A。实际硬度应根据母模尺寸、模具结构、脱模方式和复制件要求进行选择。
- Q3:手板硅胶可以用于哪些树脂?
-
手板硅胶主要用于配合聚氨酯(PU)树脂制作原型零件。不同 PU 树脂可以模拟 ABS、POM、PC、PMMA、TPE 和玻纤增强尼龙等材料的部分性能。
不过,不同树脂的固化温度、放热特性和化学组成可能不同,使用前应确认硅胶与目标树脂的兼容性。
- Q4:手板硅胶模具需要进行真空脱泡吗?
-
通常建议进行真空脱泡。
真空脱泡有助于减少液态硅胶混合物中的空气,降低模具内部和型腔表面产生气泡的风险,从而改善模具复制质量。
具体脱泡参数应根据硅胶黏度、操作时间和设备条件确定。
- Q5:手板硅胶可以重复使用多少次?
-
可以重复使用。手板硅胶固化后具有一定的机械强度和弹性,适合进行多次树脂浇注。
但模具实际使用次数并不存在适用于所有产品的固定标准。它会受到硅胶配方、树脂类型、固化放热、模具结构和脱模方式等因素影响。
- Q6:手板硅胶可以使用锡固化和铂金固化两种体系吗?
-
可以。手板硅胶既有锡固化体系,也有铂金固化体系。
不同体系在混合比例、固化反应、性能和材料兼容性方面存在差异,应根据具体项目选择合适型号,并严格按照对应产品的技术数据表操作。
- Q7:透明或半透明手板硅胶有什么优势?
-
透明或半透明硅胶有助于操作者观察母模轮廓和内部结构,尤其是在固化后切割模具时,可以更直观地判断切割位置,减少误切关键结构的风险。
对于结构复杂、需要精确控制分型线的母模,透明或半透明硅胶具有一定的操作便利性。
- Q8:真空铸造适合大批量生产吗?
-
真空铸造主要适用于产品开发、功能验证和小批量复制。
与金属注塑模具相比,硅胶模具的制作投入通常较低,适合前期原型和有限数量的零件生产。但硅胶模具存在使用寿命和生产周期方面的限制,不一定适合大规模连续生产。
7. 总结
手板硅胶是一种面向快速原型制造和小批量复模应用的特殊 RTV-2 液体硅橡胶材料。其主要优势包括较高硬度、良好的尺寸稳定性、机械强度、细节复制能力、承受树脂固化放热的能力以及良好的脱模表现。
这些特点使其适用于汽车零部件、消费电子产品外壳、医疗设备外壳、工业设计样件及其他快速原型项目。
不过,手板硅胶的选择不能只关注硬度或单一物理性能,还需要综合考虑撕裂强度、模具结构、树脂兼容性、固化条件和实际使用要求。
选择适合的手板硅胶,并配合合理的母模设计、真空脱泡和模具制作工艺,是获得高质量复制零件的重要基础。


我们重视您的评论,但请不要发布无意义或不相关的内容。请在评论前阅读我们的评论政策。